安科智慧工厂系统 大数据技术驱动工厂数字化转型的新引擎
引言
在工业4.0和智能制造浪潮的推动下,传统工厂正面临生产效率、质量控制和资源优化等多重挑战。数字化转型不再是选择题,而是生存与发展的必答题。安科智慧工厂系统应运而生,以大数据技术开发为核心,为工厂提供从数据采集、存储、分析到智能决策的全链路解决方案,助力企业迈向数字化、智能化新时代。
一、安科智慧工厂系统的核心架构
安科智慧工厂系统基于分层设计理念,构建了设备层、数据层、平台层和应用层的完整架构。设备层通过工业物联网网关连接PLC、传感器、数控机床等生产设备,实现多源异构数据的实时采集;数据层利用时序数据库和分布式文件系统存储海量生产数据;平台层提供数据清洗、集成、建模和分析能力;应用层则面向生产管理、设备维护、质量管控等场景提供智能应用。
二、大数据技术开发的关键能力
1. 海量数据采集与实时处理
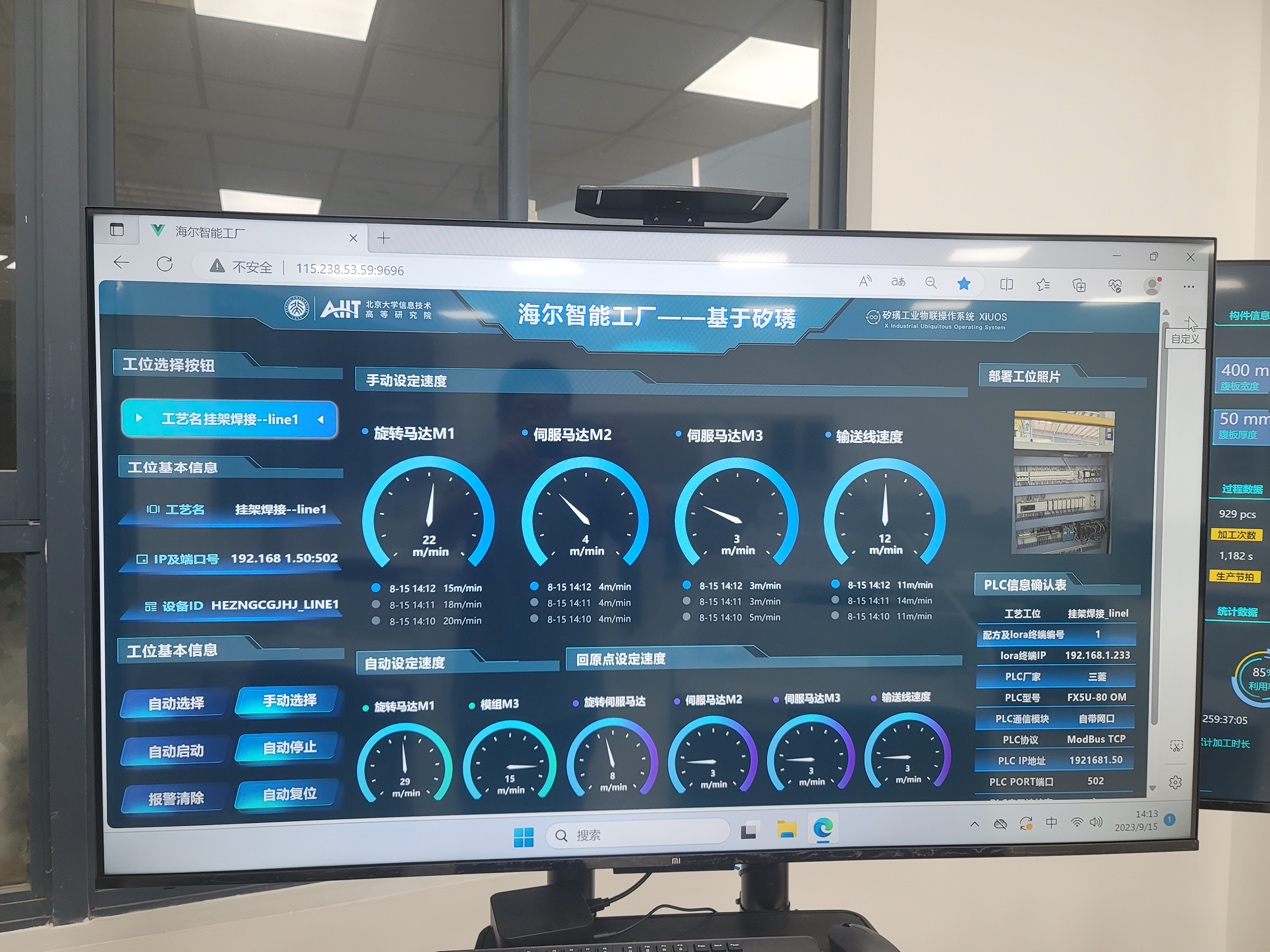
系统支持OPC UA、Modbus、MQTT等主流工业协议,能够毫秒级采集设备运行状态、工艺参数、环境数据等。通过边缘计算节点进行数据预处理和实时流计算,降低云端负载,确保关键告警和控制的实时性。
2. 数据湖与数据仓库融合
采用数据湖存储原始数据,保留全部细节;同时构建主题化的数据仓库,为BI分析和机器学习提供高质量数据集。两者通过元数据管理实现统一治理,打破数据孤岛。
3. 智能分析与预测建模
基于Spark、Flink等大数据计算框架,开发了设备故障预测、产品质量预测、能耗优化等算法模型。例如,利用历史振动和温度数据训练LSTM神经网络,提前预警设备异常;通过关联规则挖掘找出影响良率的关键工艺参数组合。
4. 可视化与决策支持
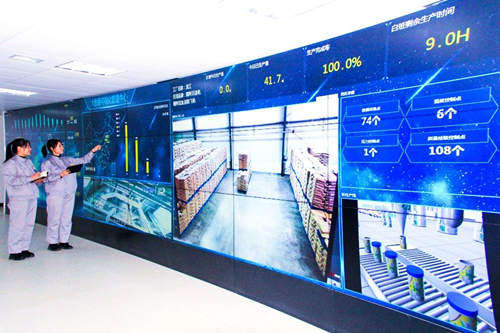
通过Grafana、ECharts等工具构建可视化大屏和移动端看板,实时展示OEE、产量、不良率等核心指标。结合根因分析和模拟推演,为管理者提供数据驱动的决策建议。
三、数字化转型的应用场景
1. 生产过程透明化
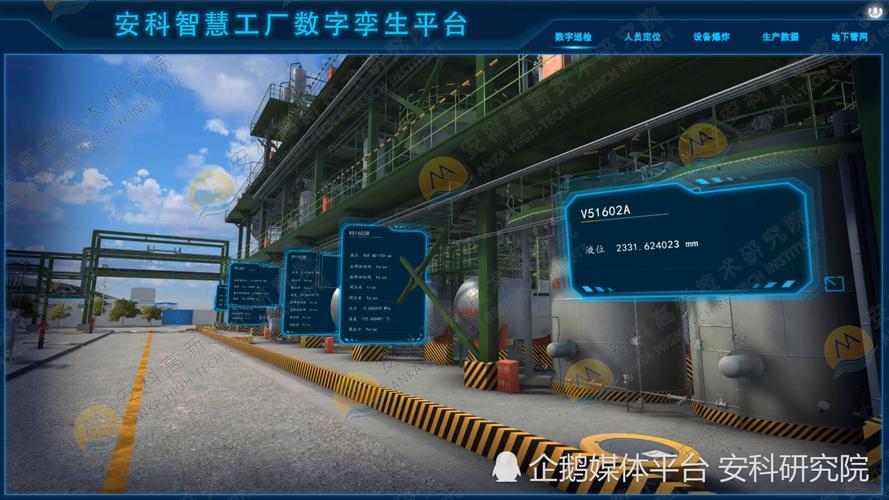
系统实时映射物理产线到数字孪生模型,管理者可直观查看每台设备、每个工单的进度与状态,实现生产进度透明、异常及时响应。
2. 设备预测性维护
通过监测设备健康度指标,结合故障知识库和机器学习模型,自动生成维护工单,减少非计划停机时间30%以上。
3. 质量全程追溯
从原材料批次到成品出货,全流程数据关联存储。一旦出现质量问题,可在分钟级定位问题批次和根因,并自动锁定受影响产品。
4. 能源精细管理
对水、电、气等能源介质进行分项计量和实时监控,利用大数据分析找出能耗异常点,优化设备运行策略,降低单位产值能耗。
四、实施路径与价值
安科智慧工厂系统采用“总体规划、分步实施”的策略。首先完成设备联网和数据采集,构建数据底座;然后聚焦关键痛点场景(如设备维护、质量追溯)开发分析应用;最后逐步扩展到全流程优化和智能决策。
实际应用表明,系统可帮助企业提升设备综合效率(OEE)15%以上,降低质量成本20%,缩短订单交付周期25%,为工厂数字化转型提供坚实的技术支撑。
##
数字化转型的本质是数据驱动。安科智慧工厂系统以大数据技术开发为核心,将数据转化为洞察力和行动力,帮助工厂实现降本、提质、增效。随着5G、人工智能与工业互联网的深度融合,安科将持续创新,为制造业高质量发展注入新动能。
如若转载,请注明出处:http://www.qiuzhang01.com/product/56.html
更新时间:2026-11-20 07:56:29